工程塑料零件加工的关键要点 材料、工艺、质量与安全
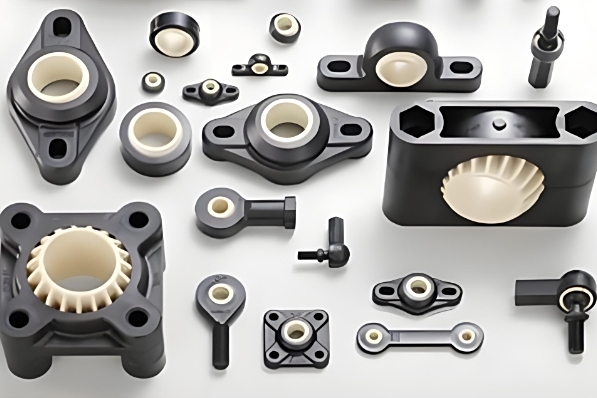
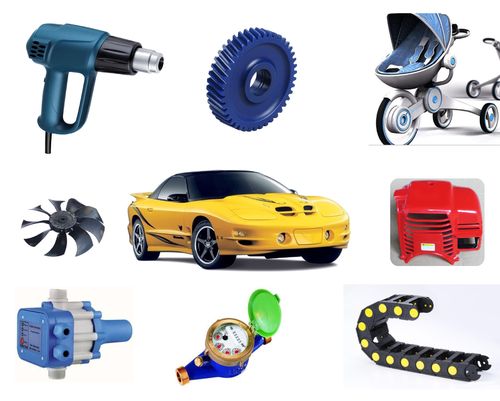
工程塑料零件因其优异的机械性能、耐化学性和尺寸稳定性,被广泛应用于电子、汽车、医疗及工业设备等领域。要获得高精度的合格零件,加工过程中需重点关注材料选择、加工工艺、质量控制和安全防护四个方面。
一、材料选择
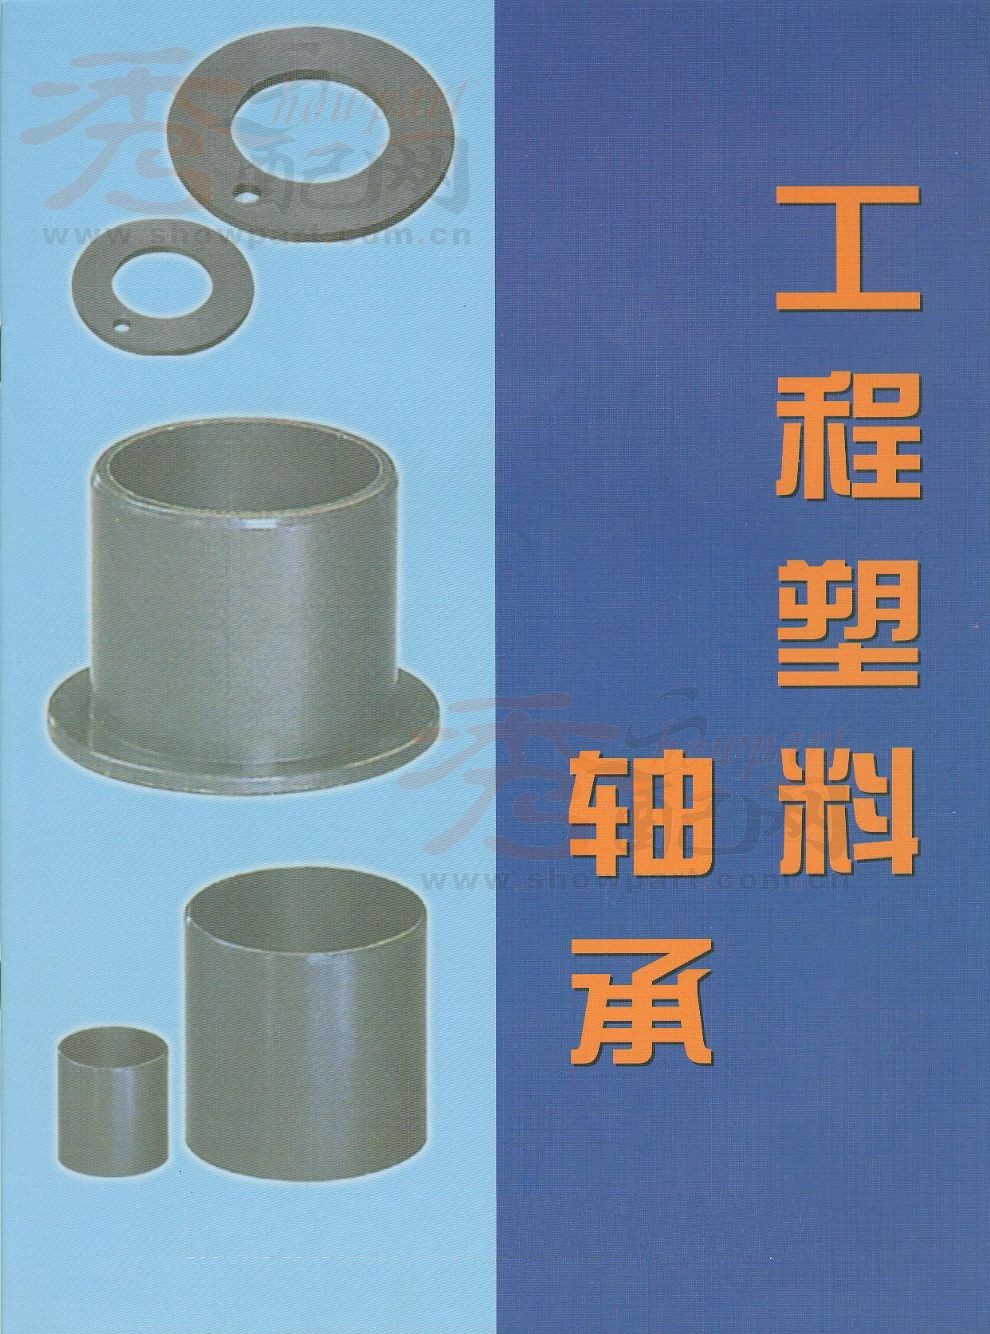
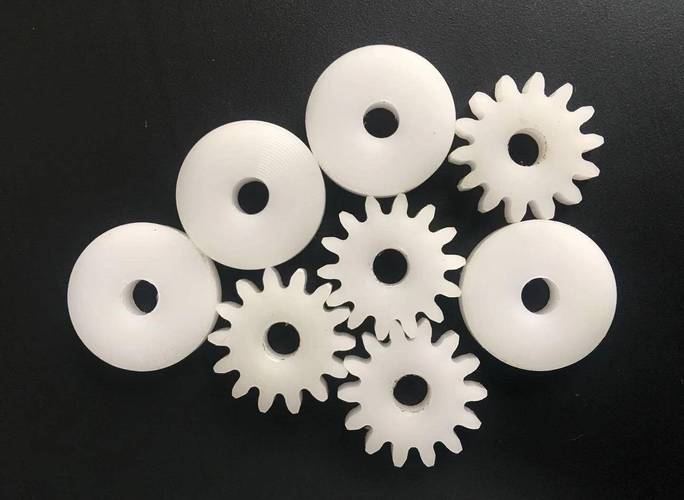
不同工程塑料的力学、热学和化学特性差异显著。例如,POM(聚甲醛)刚性好、耐磨,适合齿轮和轴承;PA(尼龙)韧性好、耐冲击,但吸湿性强,加工前需干燥;PC(聚碳酸酯)透明且抗冲击,但易应力开裂;PEEK(聚醚醚酮)耐高温、耐化学,但价格昂贵。选择时需综合考虑零件的使用环境(温度、介质、载荷)、精度要求及成本。还需关注材料的吸水率、收缩率和热膨胀系数,这些直接影响加工尺寸稳定性。
二、加工工艺
工程塑料的加工方式主要有注塑、挤出、机加工(车、铣、钻)和挤出成型等。以最常见的机加工为例:
- 刀具选择:使用锋利的硬质合金或金刚石刀具,前角宜大,以减少切削力和发热。
- 切削参数:采用高转速、小进给、浅切深,避免材料融化或开裂。例如,POM切削速度可达300-500 m/min,而PC宜低于200 m/min。
- 冷却与排屑:多数工程塑料导热差,需用压缩空气或水溶性冷却液辅助散热,同时及时排屑防止划伤表面。
- 应力控制:对于易产生内应力的材料(如PC、PSU),加工后需进行退火处理(如120-140℃保温2-4小时),以稳定尺寸。
三、质量控制
加工过程中需监控以下环节:
- 来料检验:核对材料牌号、批次、干燥状态及外观(无杂质、气泡)。
- 尺寸检测:使用卡尺、千分尺或三坐标测量机,重点控制配合尺寸和形位公差。注意工程塑料的热膨胀效应,测量应在恒温环境下进行。
- 表面质量:检查是否有毛刺、刀痕、烧伤或裂纹。毛刺可用去毛刺刀或低温冷冻后去除。
- 功能测试:对密封件、齿轮等关键零件,需进行装配试验或疲劳测试。
四、安全防护
工程塑料加工中可能产生粉尘、飞屑和有害气体(如POM分解产生甲醛)。防护措施包括:
- 个人防护:佩戴防尘口罩、护目镜和防静电手套;加工POM或含氟塑料时需使用防毒面具。
- 设备安全:确保机床接地良好,夹具牢固;高速切削时加装透明防护罩。
- 环境通风:安装局部排风或车间整体通风,尤其注塑和热加工区域。
- 防火防爆:工程塑料粉末易燃,需定期清理积尘,禁止明火。
工程塑料零件加工是材料、工艺、质量与安全的系统工程。只有严格把控每一环节,才能生产出高精度、长寿命的合格零件,满足各行业对高性能塑料零件的需求。
如若转载,请注明出处:http://www.hljbinwo.com/product/39.html
更新时间:2026-10-22 14:29:25